


Om du någonsin har sett en CNC-fräs- eller svarvmaskin surra på en jobbaffär, kanske du har tänkt: "Hur slits inte det vassa verktyget ut genom att slipa genom metall hela dagen?" Som någon som har levererat skräddarsydda bearbetade delar i över ett decennium – tillverkar allt från små aluminiumbojor för fordonselektronik till tunga släphjulsnav – har jag lärt mig att skärverktygsmaterialet är fabrikat-or-break för både delkvalitet och produktionshastighet. Jag har krånglat med fler verktygsmaterial än jag kan räkna, och idag bryter jag ner de vanligaste, plus hur var och en fungerar med de delar vi gör varje vecka.
Låt oss först börja med OG för skärverktyg: High-Speed Steel (HSS). Om du någonsin har vänt ett DIY-stolben i trä eller borrat genom en tunn aluminiumplåt, har du använt HSS. Den är tuff, relativt billig och lätt att vässa, vilket gör den perfekt för småjobb med låga insatser. Den "höghastighets" delen kommer från dess förmåga att hålla sig hård vid högre temperaturer, så att du kan köra den snabbare än vanligt kolstål utan att det smälter in i ditt arbetsstycke. Men här är haken: HSS mjuknar om spetsen blir för varm, så den är inte bra för att skära superhårda material som härdat stål eller titan. För vår butik använder vi HSS mest för skräddarsydda prototypdelar – som när en kund behöver en självsmörjande kopparhylsa av grafit (länk: /oem-metal-parts/cnc-machining-parts/graphite-self-lubricating-copper-sleeve.html) för att testa i en ny industripump. Vi kör inte de jobben i full produktionshastighet, så HSS håller bra. Det är också ett bra val för att gänga gängor i mjuk mässing eller aluminium, eftersom de små gängspetsarna inte tar stryk som en helfräs.

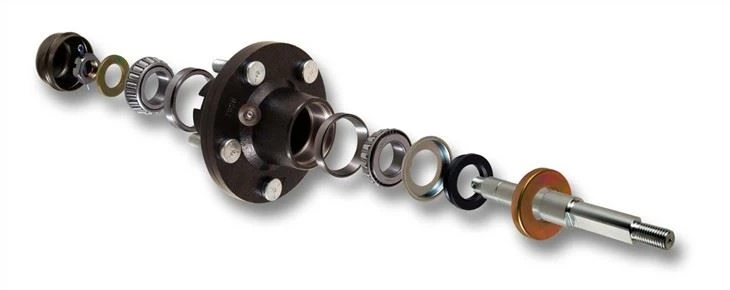
Nästa steg är ett steg ovanför HSS: Cemented Carbide, eller bara hårdmetall för kort. Detta är den moderna bearbetningens arbetshäst, och det är vad vi använder för 70 % av våra produktionsserier, inklusive den bearbetade bossen i aluminiumlegering (länk: /oem-metal-parts/cnc-machining-parts/aluminium-alloy-machined-boss.html) vi gör för kompakta bilmotorfästen. Karbid är en komposit gjord av små volframkarbidpartiklar som är sammanbundna med kobolt, så det är mycket hårdare än HSS – typ 2-3 gånger hårdare – och det behåller den hårdheten vid galet höga temperaturer (upp till 1 500°C, vilket är mycket varmare än en köksugn). Det betyder att vi kan köra våra CNC-maskiner i full tilt, skära igenom tjocka aluminiumblock på minuter istället för timmar, utan att verktyget slits ner efter 10 delar. Den enda nackdelen? Den är mycket sprödare än HSS, så du kan inte använda den för saker som att knacka på tunna material eller utföra känsliga, stötbenägna skärningar – du skulle haka på spetsen direkt. Vi använder också belagda hårdmetallskär för hårdare material, som när vi bearbetar hjulnav av stålsläp. Beläggningen (vanligtvis titannitrid eller diamantliknande kol) minskar friktionen, så att verktyget håller längre och ger en jämnare finish, vilket är enormt för delar som behöver sitta tätt, som de där släpvagnshjulnaven.
Vänta, på tal om trailers, låt oss prata om cermets och keramiska verktyg, som är absoluta bestar för att skära härdat stål och andra supertuffa metaller. Cermets är en blandning av keramik och metall, så de är hårdare än karbid och har bättre värmebeständighet, men ändå lite mer flexibla än ren keramik. Vi använder cermets för semi-finishing och finish cuts på delar som trailer wheel hubs spindel (länk: /oem-metal-parts/cnc-machining-parts/trailer-wheel-hubs-spindle.html), som behöver en spegelslät yta för att snurra utan friktion. Rena keramiska verktyg är ännu hårdare – de är gjorda av aluminiumoxid eller kiselnitrid – och de kan skära igenom härdat stål som redan har värmebehandlats till 50+ HRC, vilket skulle matta ett hårdmetallverktyg på några minuter. Fångsten? Både kermet och keramik är mycket sprödare än hårdmetall, så du kan bara använda dem för lätta, stadiga snitt. Om du stöter in verktyget i arbetsstycket eller kör det i fel vinkel, spricker det som en kaffemugg som tappas på betong. Vi sparar dessa för högprecisionsjobb där finish betyder mer än hastighet, som delar till medicintekniska produkter eller flygkomponenter, inte de tunga släpvagnsnaven som tar stryk på vägen.
Sedan finns det tjusiga grejer för superhårda material: Cubic Boron Nitride (CBN) och Polycrystalline Diamond (PCD). CBN är det näst hårdaste materialet på jorden (efter diamant), och det är gjort av komprimerade bornitridpartiklar. Vi drar bara ut CBN-verktyg för de tuffaste jobben, som att bearbeta härdat verktygsstål för tunga släphjulsstämplingsnavhus (länk: /oem-metal-parts/cnc-machining-parts/trailer-wheel-hubs-stamping-hub.html) som kommer att bära 10,000+ pund CBN kan skära igenom stål med full hastighet utan att mjukna upp, så det är mycket mer effektivt än att slipa de delarna. PCD är diamant, i grunden - polykristallin diamant bunden till ett karbidsubstrat. Det är perfekt för att skära icke-järnmetaller som aluminium, koppar och till och med grafit, eftersom diamant inte fastnar vid dessa material (järn, å andra sidan, löser upp diamant, så du skulle aldrig använda PCD på stål). Vi använder PCD-verktyg vid bearbetning av de aluminiumdelar som används i elfordon, eftersom de behöver extremt snäva toleranser – som inom 0,001 tum – för att fungera korrekt. Nackdelen? Både CBN och PCD är galet dyra, så vi använder dem bara när inget annat kommer att få jobbet gjort, och vi ser till att optimera varje snitt för att undvika att slösa dem.
Nu kan jag inte prata om skärande verktyg utan att nämna en stor spelförändrare nu för tiden: belagda verktyg. Vänta, jag berörde beläggningar tidigare med karbid, men det finns så många typer nu, och de gör en enorm skillnad. Till exempel använder vi diamantbeläggningar på hårdmetallverktyg vid bearbetning av aluminiumdetaljer, eftersom aluminium har en tendens att "fastna" på obelagda verktyg och lämna kvar smuts över hela arbetsstycket, vilket förstör finishen. Diamantbeläggningen fungerar som en non-stick panna, så delen kommer ut ren och slät. Vi använder även titankarbonitridbeläggningar för delar av rostfritt stål, som motstår värme och minskar friktionen, så att vi kan köra maskinerna snabbare utan verktygsslitage. Vissa nya beläggningar har till och med självsmörjande egenskaper, vilket är en stor sak för delar som den självsmörjande kopparhylsan av grafit som jag nämnde tidigare - de behöver en konsekvent smörjande yta, och ett belagt verktyg hjälper till att upprätthålla det under bearbetning.
Ett vanligt misstag jag ser nya maskinister (och till och med några små detaljaffärer) gör är att välja fel verktygsmaterial för jobbet. Som att använda ett billigt HSS-verktyg för ett tjockt stålsläpnav – du får en usel del, och verktyget går sönder efter 5 minuter. Eller att använda ett superdyrt PCD-verktyg på en mjuk aluminiumprototyp – du slösar bort tusentals dollar på ett verktyg som är överdrivet. För oss är nyckeln att matcha verktygsmaterialet till detaljmaterialet, produktionsvolymen och den önskade finishen. Till exempel, när vi gör släphjulsnavsatsen (länk: /oem-metal-parts/cnc-machining-parts/trailer-wheel-hubs-kit.html) i hög volym, använder vi belagda hårdmetallskär eftersom de är billiga nog att byta ut regelbundet, men tillräckligt hårda för att hålla upp till 100+ delar per skär. För specialtillverkade delar med låg volym och hög precision kan vi satsa på cermetverktyg för att få den perfekta finishen utan extra polering.
När allt kommer omkring är skärverktygsmaterial inte bara en abstrakt teknisk term – de påverkar direkt de delar vi tillverkar, hur snabbt vi kan få dem till kunderna och hur mycket de kostar. Efter 10 år i den här branschen har jag lärt mig att snåla med verktygsmaterial nästan alltid kommer tillbaka för att bita på dig: dålig delkvalitet, sena leveranser och missnöjda kunder. Oavsett om du behöver en enkel aluminiumbuss för en bil, ett tungt släpvagnsnav för ditt arbete eller en skräddarsydd grafithylsa för en industrimaskin, är att välja rätt skärverktyg hur vi gör delar som fungerar lika hårt som våra kunder gör.
Om du letar efter specialbearbetade delar, oavsett om det är komponenterna jag nämnde här eller något helt annat, har mitt team och jag expertis att välja rätt verktyg och material för att få dina delar rätt, i tid och inom budget. Kontakta oss för att diskutera ditt projekt – vi hjälper alltid gärna till.
Referenser
ASM International. (2016). Material för skärverktyg. ASM Handbook, Volym 16: Bearbetning.
DeGarmo, EP, Black, JT och Kohser, RA (2020). Materials and Processes in Manufacturing (13:e upplagan). Wiley.
Maskinens handbok (31:a uppl.). (2020). Industripress.


